

Intelligente Einfädelmaschine
1. Ermitteln Sie automatisch den Rohrdurchmesser 2. Automatische Werkzeuganpassung und -einstellung 3. Rohrgrößen von 15 mm bis 100 m...
See Details
Ein Gewindeschneider ist das Werkzeug oder die Maschine, die den spiralförmigen Grat auf einem Befestigungselement, Rohr oder Fitting erzeugt, sodass zwei Teile verbunden und dann belastet werden können. In der Metallverarbeitung umfasst der Begriff drei mechanisch unterschiedliche Prozesse: Schneiden, Walzen und Formen.
Beim Schneiden wird Material mit Gewindebohrern, Matrizen, Schneidköpfen oder Einpunktwerkzeugen entfernt. Beim Walzen wird ein Rohling zwischen gehärteten Matrizen zusammengedrückt, sodass das Metall in eine Fadenform fließt. Das Formen gilt für Kunststoffe. Bei Rohr- und Strukturarbeiten dominiert das Schneiden, da dünne Wände und konische Gewindeformen keinen Raum für die strenge Kontrolle des Rohlingsdurchmessers lassen, die beim Walzen erforderlich ist.
Der gleiche Ausdruck erscheint bei Textilsuchen, bei denen es sich bei einem Garnhersteller um eine Spinnerei oder Zwirnerei handelt. In der Rohr-, HVAC- und Stahlfertigung bezieht sich der Begriff immer auf Gewindeschneidwerkzeuge und -maschinen.
In der Rohr- und Stahlbearbeitung decken vier Klassen von Gewindeschneidern fast alle Aufgaben ab: Handgewindebohrer und Schneideisen, tragbare angetriebene Gewindeschneidmaschinen, stationäre Schneidkopf-Gewindeschneidemaschinen und CNC-Einzeldrehmaschinen.
| Gewindemachertyp | Typische Kapazität | Fadenkonsistenz | Beste Verwendung |
| Handgewindebohrer- und Schneideisensatz | 1/8 bis 2 Zoll (6 bis 50 mm) | Betreiberabhängig | Reparaturen und Kleinbohrarbeiten |
| Tragbarer angetriebener Einfädler | 1/2 bis 2 Zoll, einige Einheiten bis 4 Zoll. | Gut, wenn die Matrizen scharf sind | Feldarbeiten und Nachrüstungsarbeiten |
| Stationäre Stanzmaschine | 1/8 bis 4 Zoll oder 6 Zoll mit großen Schneidköpfen | Hoch und wiederholbar | Fertigungswerkstätten und Feuerrohre |
| CNC-Einpunktdrehmaschine | Nur durch die Futterkapazität begrenzt | Höchste Genauigkeit, langsam pro Teil | Nicht standardmäßige und einmalige Threads |
In der Brandschutzvorfertigung dominieren stationäre Maschinen, da sie konische Düsenköpfe mit automatischer Ölung und Zweiganggetriebe kombinieren. Das Dual-Speed-Detail ist wichtiger, als es auf den ersten Blick scheint.
Bei Serviceeinsätzen, bei denen ein Steigrohr wieder eingefädelt werden muss, verdienen tragbare Geräte immer noch ihren Platz. Der Kompromiss besteht in der Steuerung der Gewindelänge: Bei einer Tischmaschine stoppt der Schneidkopf an einem eingestellten Punkt, während der Bediener bei einem Handgerät den Stopp nach Gefühl definiert.
Wählen Sie zunächst den Gewindehersteller nach Durchmesser, Gewindestandard und Material aus; Motorleistung und Preis kommen danach.
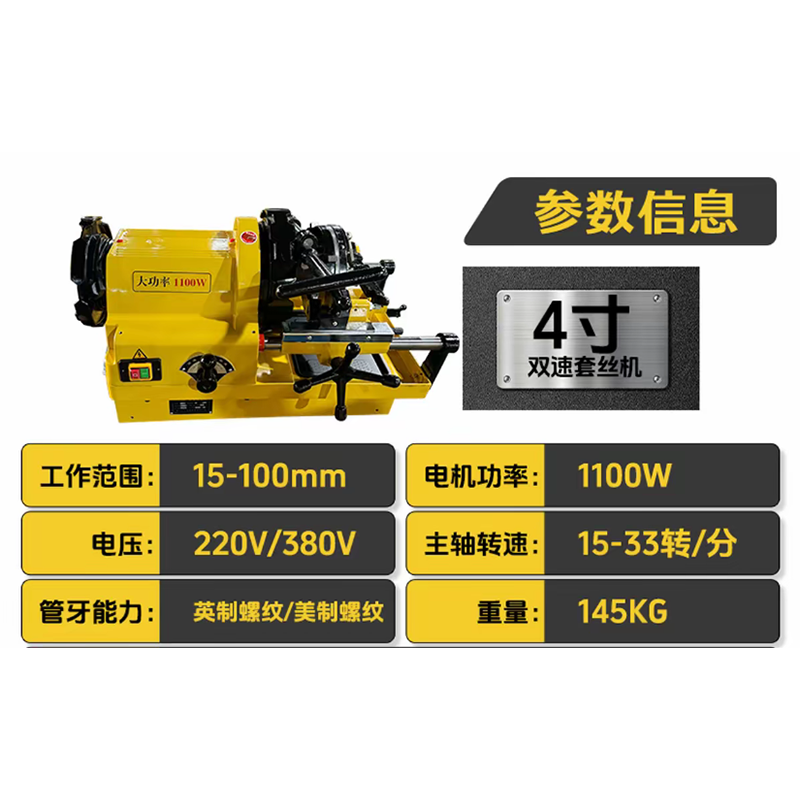 SQ100 1/2 bis 4 Zoll elektrische Doppelgeschwindigkeits-Rohrgewindeschneidmaschine Robuster 15–100-mm-Rohrgewindeschneider mit zwei Geschwindigkeiten, BSPT/NPT-Unterstützung und drei Matrizensätzen für 1/2–4-Zoll-Arbeiten. Produkt anzeigen →
Gewindeformen und deren Größenregeln werden hier ausführlicher behandelt Leitfaden für NPT-, BSPT- und BSPP-Rohrgewinde , das es wert ist, gelesen zu werden, bevor Sie Schneidköpfe für einen Auftrag mit gemischten Standards bestellen.
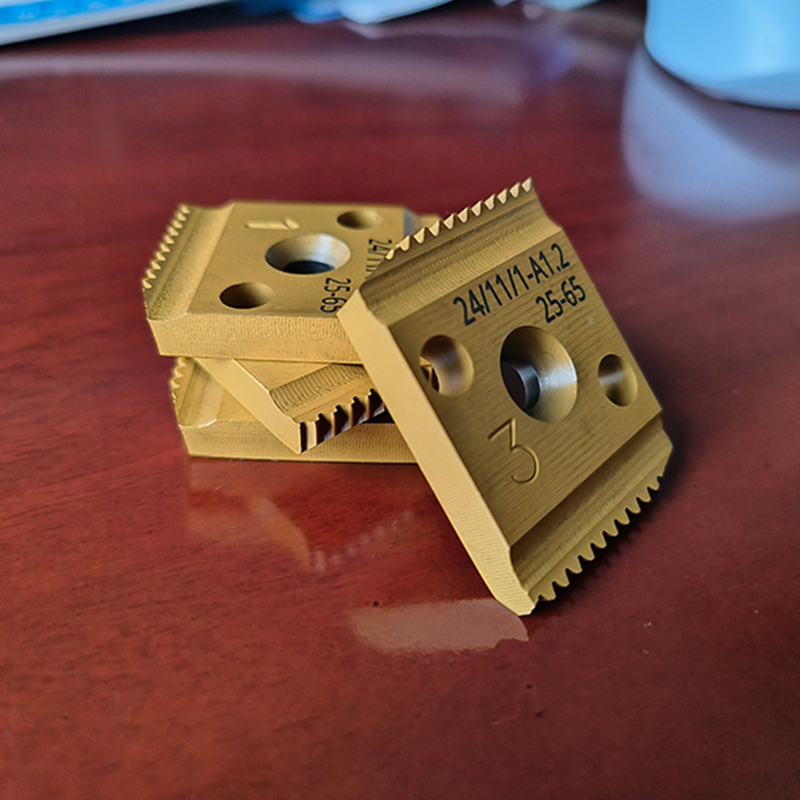
Der Matrizensatz im Gewindeschneider bestimmt die Steigungsgenauigkeit, die Oberflächenbeschaffenheit und wie lange die Maschine produktiv bleibt.
Schneideisen aus Schnellarbeitsstahl halten die Schneide weitaus länger als Kohlenstoffstahl und werden standardmäßig für Produktionsarbeiten verwendet. Zweischneidige Matrizen schneiden auf beiden Flanken gleichzeitig, was die Spankontrolle verbessert und die seitliche Belastung des Matrizenkopfes verringert. Eine mit 1/2 NPT gestanzte Matrize ergibt kein 1/2 BSPT, und wenn man die falsche Matrize einsetzt, platzen die Matrizenköpfe.
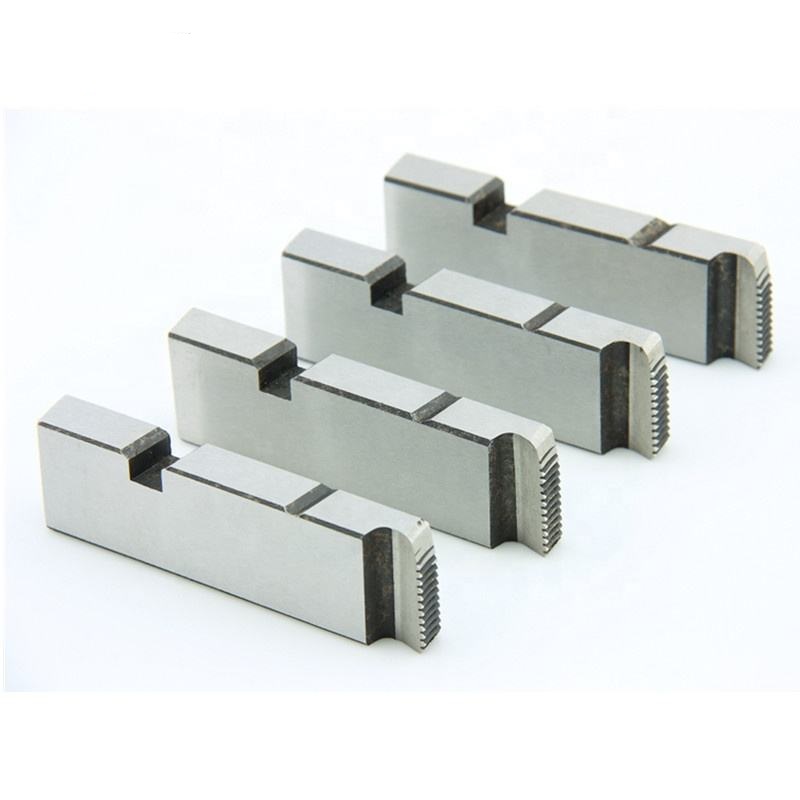 Schnellarbeitsstahl-Gewindeschneideisen für BSPT- und NPT-Rohre Präzisions-HSS-Matrizen für elektrische Gewindeschneidmaschinen, kompatibel mit BSPT und NPT; Überprüfen Sie den Verschleiß, indem Sie ihn auf Ersatz prüfen. Produkt anzeigen →
Verfolgen Sie Schnitte pro Stanzsatz. Wenn das fertige Gewinde nicht mehr handfest sitzt oder wenn der Kamm eher poliert als sauber geschnitten aussieht, tauschen Sie den Satz aus. Die Messung ist das einzige zuverlässige Signal; Bei der Sichtprüfung an der Maschine wird der Kegelverschleiß, der sich bei der Druckprüfung zeigt, nicht erkannt.
Die meisten Gewindefehler sind auf die Einrichtung und Schmierung zurückzuführen und nicht auf eine verschlissene Maschine.
Kaufen Sie nach Kapazität, Wiederholbarkeit und Verbrauchsmaterialversorgung; Jedes andere Merkmal ist zweitrangig.
 Intelligente automatische Rohrgewindeschneidmaschine für Rohrverbindungen DN15–DN100 Automatische DN15–DN100-Gewindeschneidmaschine mit Multistandard-Gewindeunterstützung, schnellen Zykluszeiten und hoher Kapazität für die Rohrfertigung. Produkt anzeigen →
Wenn Sie die Maschine, die Matrizen und die Prozessunterstützung lieber im Rahmen einer Vereinbarung kaufen möchten, sehen Sie sich die an Rohrfertigungs- und Gewindeschneidlösungen Bevor Sie sich davon überzeugen, prüfen Sie die Angebote des Herstellers und vergleichen Sie diese mit der oben stehenden Checkliste.
Ein Rohrgewindeschneider ist ein Gewindeschneider, der speziell für Rohre entwickelt wurde und konische Schneideisen oder Schneidköpfe für NPT und BSPT trägt. Der weiter gefasste Begriff umfasst auch Gewindebohrer, Schneidmuttern und Einpunktwerkzeuge, die für Schrauben und bearbeitete Komponenten verwendet werden.
Ja, aber nur durch Austausch des Schneidkopfes oder der Strehler. NPT verwendet einen Flankenwinkel von 60 Grad und BSPT 55 Grad, sodass die Schneidgeometrie und die Lehren unterschiedlich sind. Mischen Sie die beiden niemals in einem Düsenkopf.
Ersetzen Sie sie, wenn das Gewinde nicht mehr handfest sitzt, bei Kohlenstoffstahl etwa alle 800 bis 1500 Schnitte und bei Edelstahl deutlich früher. Das Zählen der Schnitte pro Matrizensatz ist das einzige verlässliche Intervall, nach dem gearbeitet werden kann.
Ja, wenn die Arbeit mehr als ein paar Dutzend Verbindungen pro Woche oder ein Rohr von 2 Zoll und mehr umfasst. Angetriebene Einheiten verkürzen die Rüstzeit pro Verbindung und halten die Konizität über ein langes Projekt weitaus gleichmäßiger als Handmatrizen.
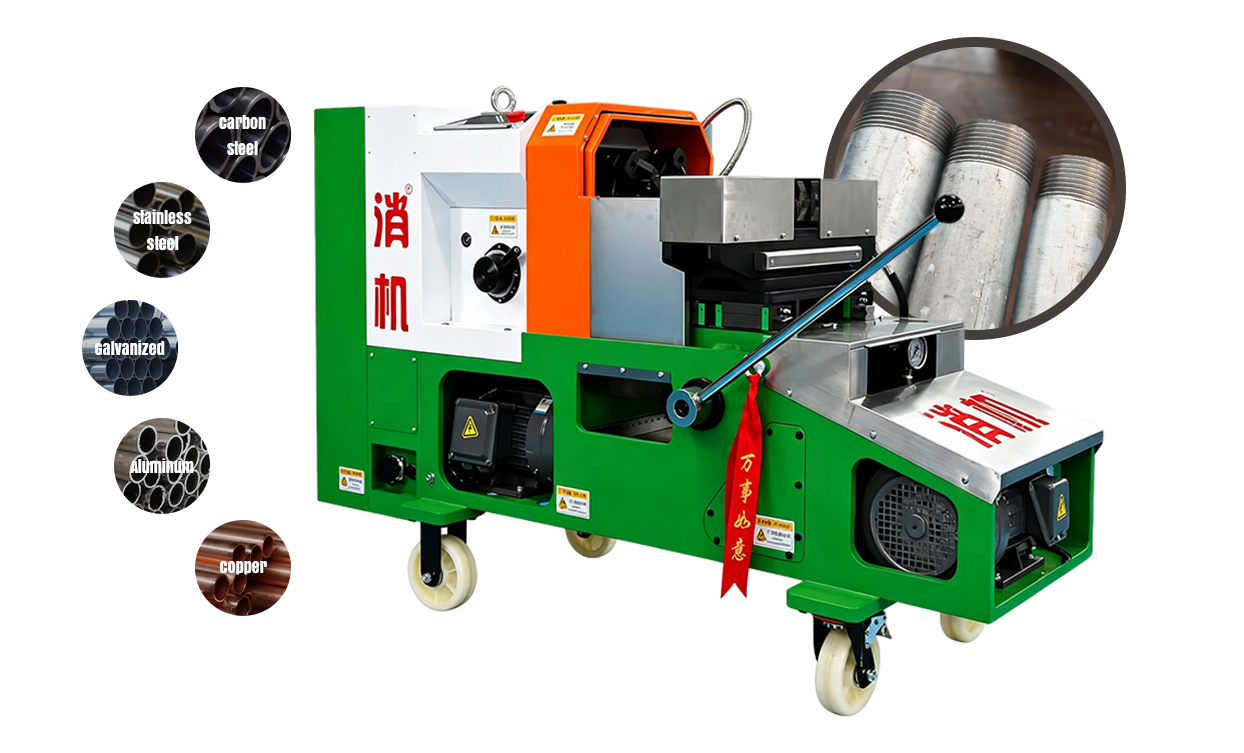
1. Ermitteln Sie automatisch den Rohrdurchmesser 2. Automatische Werkzeuganpassung und -einstellung 3. Rohrgrößen von 15 mm bis 100 m...
See Details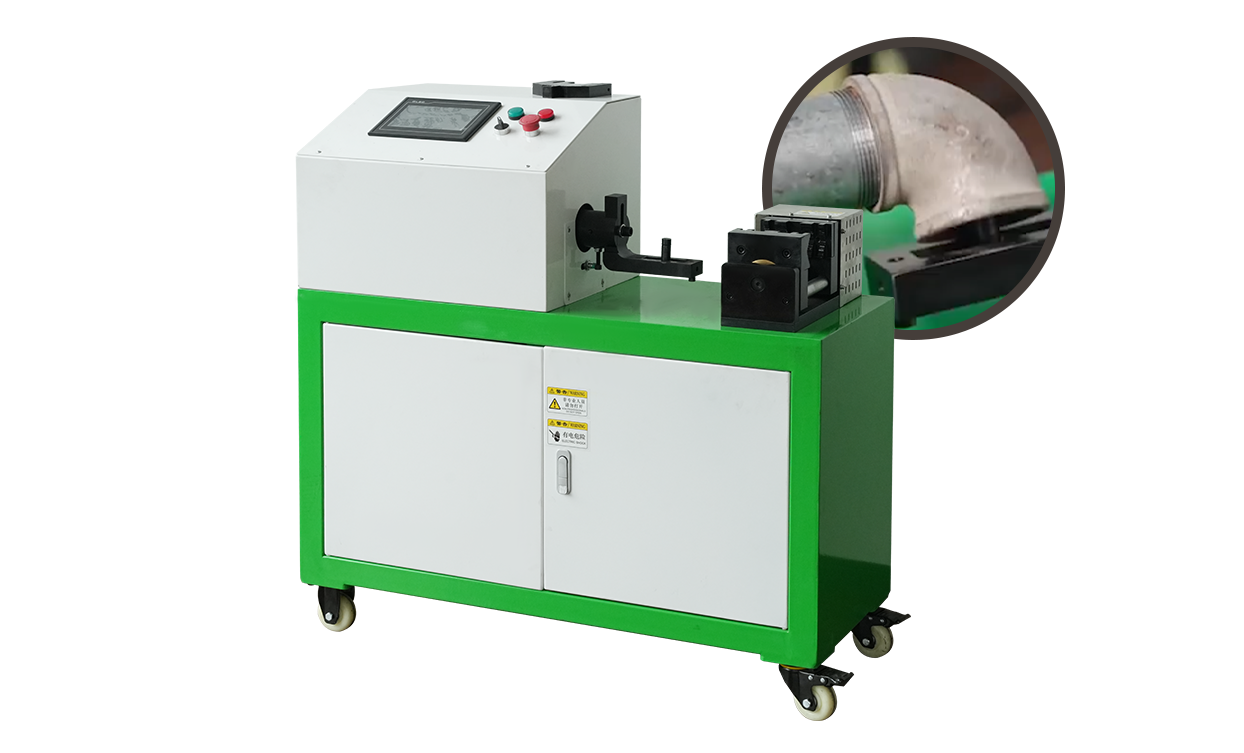
1. Intelligente Einstellung, elektrische Verschraubung 2. Sparen Sie Arbeit und verbessern Sie die Effizienz 3. Das Layout ist angemessen, si...
See Details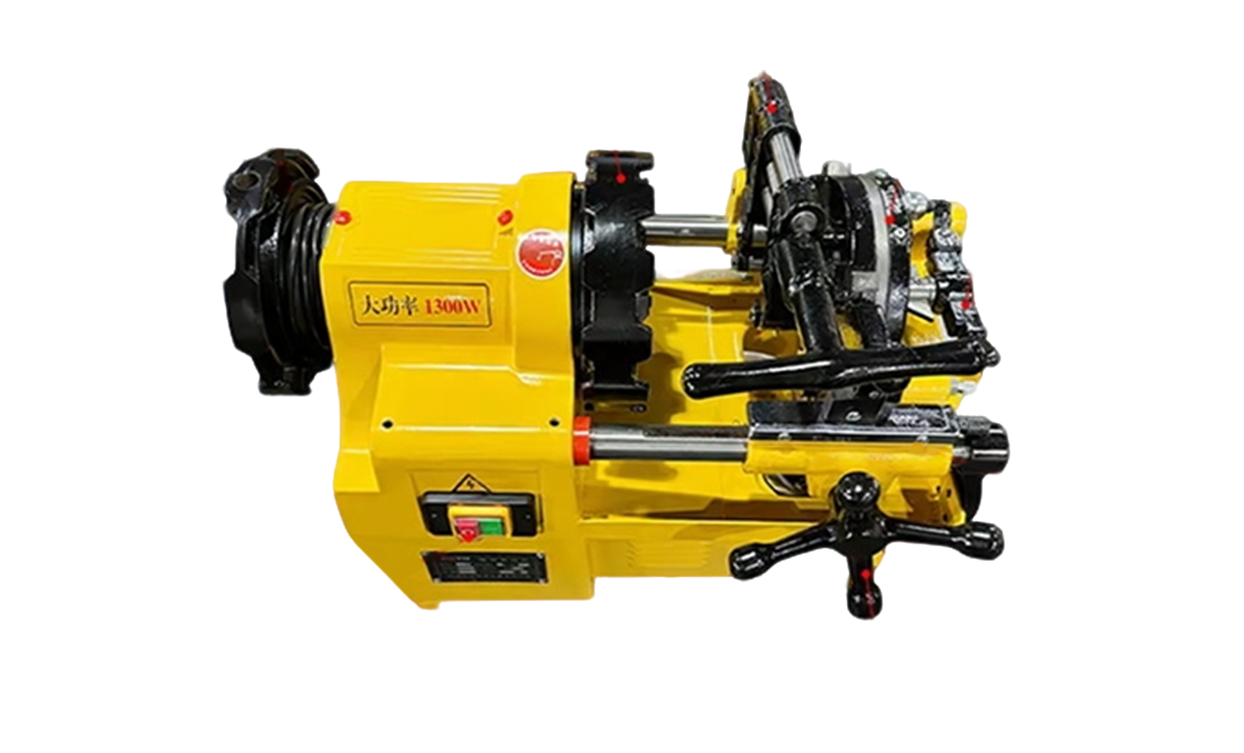
Diese SQ65 2,5 Zoll 15–65 mm elektrische Doppelgeschwindigkeits-Rohrgewindeschneidmaschine ist ein professionelles Industriewerkzeug, das für präzi...
See Details
Diese elektrische Rohrgewindeschneidmaschine SQ100 4 Zoll (15–100 mm) mit zwei Geschwindigkeiten wurde für präzise und effiziente Rohrgewindeschnei...
See Details
Diese elektrische 380-V-Druckprüfpumpe ist ein professionelles Gerät zur hydrostatischen Druckprüfung und Lecksuche an Rohren, Ventilen, Druckbehäl...
See Details
Der bürstenlose 21-V-Lithium-Ionen-Bohrhammer/Schrauber XJ.608 ist ein vielseitiger Akku-Bohrschrauber in Industriequalität der Marke Xiaojia. A...
See Details
Der bürstenlose Winkelratschenschlüssel XJ.592 16V ist eine kompakte Ratsche in Industriequalität der Marke Xiaojia. Ausgestattet mit einem bürsten...
See Details
Die bürstenlose Elektrokettensäge XJ.204 16V 4" ist eine kompakte Lithium-Ionen-Kettensäge der Marke Xiaojia. Angetrieben von einem bürstenlosen...
See Details
Die bürstenlose Elektrokettensäge XJ.206 16V 6" ist eine mittelgroße Lithium-Ionen-Kettensäge der Marke Xiaojia. Angetrieben von einem bürstenlo...
See Details
Diese 21-V-Lithium-Ionen-Spritzpistole (Kleinflugzeugmodell) ist ein tragbares, kabelloses Malgerät zum Farbspritzen. Angetrieben von einem bürs...
See Details
Urheberrecht© by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers