

Intelligente Rohrspannmaschine
1. Intelligente Einstellung, elektrische Verschraubung 2. Sparen Sie Arbeit und verbessern Sie die Effizienz 3. Das Layout ist angemessen, si...
See Details
Eine 4-Zoll-Feuerlöschleitung, etwa vierzig Anschlüsse, ein zweiwöchiger Übergabetermin und eine Maschine, die nur für 2 Zoll ausgelegt ist. Diese einzelne Nichtübereinstimmung ist der teuerste Fehler beim Gewindeschneiden von Rohren und zeigt sich als gemietete Ausrüstung, als Überstunden oder als Gewinde, die am Tag der Inspektion die Lehrenprüfung nicht bestehen. Der Fix ist standardmäßig keine größere Maschine; Es stimmt drei Variablen korrekt überein: Rohrgröße und Wandstärke, den Gewindestandard, den der Prüfer prüft, und die Anzahl der Verbindungen, die Ihr Team pro Schicht schneiden muss.
Wenn Sie diese drei Punkte richtig machen, ergibt sich alles andere, einschließlich des Preises, logisch. Wenn man sie falsch macht, gleicht keine PS-Zahl dies aus.
Ohne das Marketing besteht eine Gewindeschneidmaschine aus einem System aus fünf Teilen: dem Spannfutter, das das Rohr hält, dem Schneidkopf, der das Gewinde schneidet, dem Antrieb, der es dreht, der Schmierung und der Spänebehandlung sowie dem Stützständer oder der Bank, auf der es sitzt. Schwächen in einem von ihnen zeigen sich als ovales Rohr, gerissene Fäden oder als eine Maschine, die unter Last über den Boden läuft.
Fünf Spezifikationen verdienen Ihre Aufmerksamkeit vor dem Preis:
Beginnen Sie mit dem größten Rohr des Projekts und fügen Sie dann eine Kopfhöhe hinzu. Wenn der Auftrag 4-Zoll-Riser und 6-Zoll-Header umfasst, ist eine 4-Zoll-Maschine bereits zu klein; Wenn es sich bei der Arbeit um 1/2 bis 2 Zoll große HVAC- und Sprinkler-Abzweigleitungen handelt, ist eine 4-Zoll-Maschine Kapitalverschwendung und zusätzliches Gewicht auf der Baustelle.
Für allgemeine Installations- und Wartungsarbeiten decken drei Maschinenklassen die meisten Situationen ab.
| Klasse | Typische Kapazität | Einfädelmethode | Am besten geeignet für | Praktische Vorsicht |
|---|---|---|---|---|
| Manueller Ratscheneinfädler | 1/2 bis 2 Zoll | Handbetriebener einzelner Schneidkopf | Reparaturen, kleine Einbindungen, beengte Platzverhältnisse | Ermüdung des Bedieners, inkonsistente Konizität bei langen Läufen |
| Elektro mit zwei Geschwindigkeiten | 15 bis 100 mm (1/2 bis 4 Zoll) | Motorischer Antrieb, zwei Geschwindigkeitsbereiche | Installation vor Ort, Feuerlöschleitungen, HVAC-Netze | Erfordert eine stabile Stromversorgung und ein korrektes Matrizenverschleißmanagement |
| Automatisch intelligent | Konfigurierbar, üblicherweise auf 4 Zoll und mehr | Angetriebene Spannung, Vorschub und Schmierung | Fertigungsbetriebe, hohe Verbindungszahlen, nicht standardmäßige Gewinde | Höhere Kapitalkosten, erfordert geschultes Bedienpersonal und geplante Wartung |
Eine elektrische Maschine mit zwei Geschwindigkeiten wie die SQ100 deckt 15 bis 100 mm ab, während die SQ65 15 bis 65 mm abdeckt; Der Unterschied einer Größenklasse entscheidet darüber, ob eine 3-Zoll-Linie Routine oder unmöglich ist.
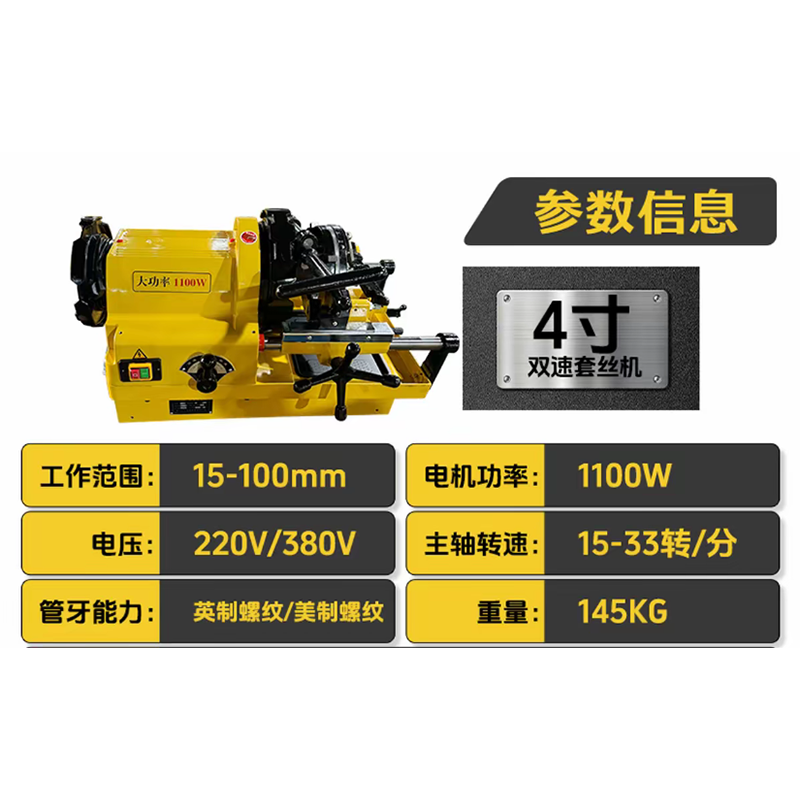 SQ100 4-Zoll 15-100 mm elektrische Doppelgeschwindigkeits-Rohrgewindeschneidmaschine Diese elektrische Rohrgewindeschneidmaschine SQ100 mit 4 Zoll (15–100 mm) und zwei Geschwindigkeiten wurde für präzise und effiziente Rohrgewindeschneidarbeiten mit einem Arbeitsbereich von 15–100 mm entwickelt. Produkt anzeigen →
Überprüfen Sie auch die Materialverträglichkeit. Kohlenstoffstahl lässt sich leicht einfädeln; Edelstahl-, verzinkte und legierte Rohre erfordern langsamere Geschwindigkeiten, schärfere Matrizen und großzügigere Schneidflüssigkeit, und einige dünnwandige Edelstahlsorten sollten mit einer völlig anderen Methode geschnitten werden.
Die Entscheidung ist arithmetisch, nicht Präferenz. Bei 2-Zoll-Kohlenstoffstahl benötigt ein manueller Gewindeschneider in der Regel 8 bis 15 Minuten pro Verbindung, wenn man die Einrichtung und Handhabung berücksichtigt. Mit einer Elektromaschine mit zwei Geschwindigkeiten beträgt die Zeit etwa 3 bis 5 Minuten. Eine automatische Maschine mit elektrischer Klemmung, Vorschub und Schmierung kann 1,5 bis 2,5 Minuten dauern, und der Bediener kann das nächste Rohr vorbereiten, während das aktuelle Gewinde geschnitten wird.
Multiplizieren Sie diese Differenz mit Ihren Besatzungskosten. Bei 150 Verbindungen entspricht die Lücke zwischen 12 Minuten und 3 Minuten pro Verbindung ungefähr 22 Arbeitsstunden für eine einzelne Aufgabe, ohne Nacharbeit an abgelehnten Threads. Das ist normalerweise die einzige Begründung für den Aufstieg in eine Klasse.
Automatische Maschinen verdienen ihren Preis in drei spezifischen Situationen: hohe Anzahl von Verbindungen bei sich wiederholenden Größen, gemischte oder nicht standardmäßige Gewindespezifikationen, die wiederholbare Steigung und Tiefe erfordern, und Betriebe, in denen sich die Gewindequalität direkt auf die nachgelagerte Montage auswirkt. Für einen Auftragnehmer, der pro Woche zwanzig Verbindungen in fünf Größen schneidet, ist eine elektrische Maschine mit zwei Geschwindigkeiten die bessere Anschaffung, und die Ersparnisse entfallen auf Matrizen, Ersatzteile und ein Ersatzfutter.
Wo Automatisierung die Ergebnisse wirklich verändert, ist Konsistenz. Eine Maschine, die die Vorschubgeschwindigkeit und die Schmierung steuert, eliminiert die Bedienervariable, die dazu führt, dass die Gewinde zwischen den Schichten variieren, was wichtig ist, wenn ein Prüfer jedes zehnte Gelenk misst. Unser Gewindelösungen basieren auf der Idee einer wiederholbaren Ausgabe und nicht nur auf reiner Geschwindigkeit.
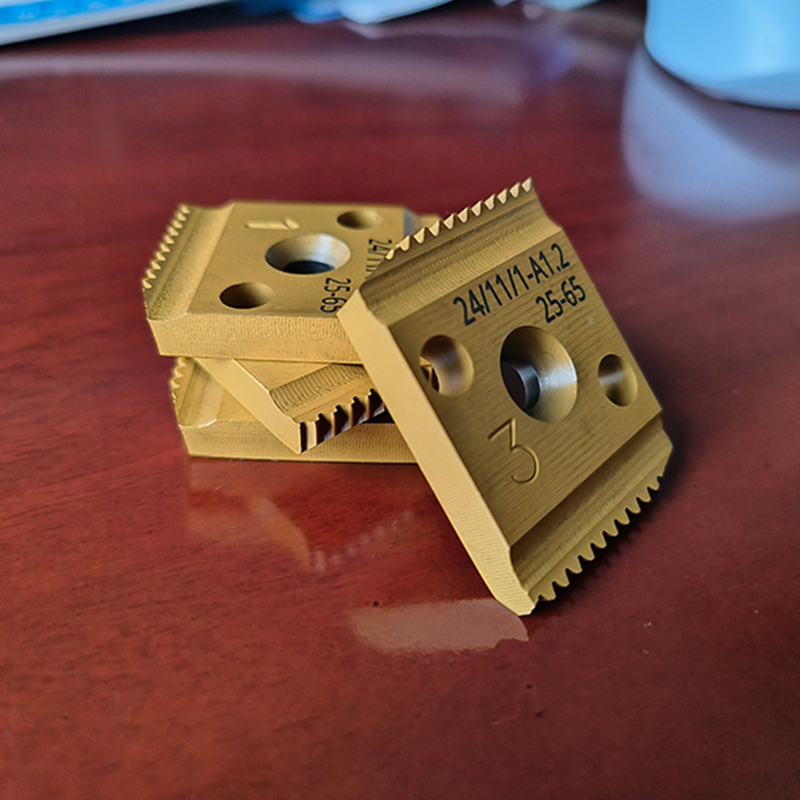 Intelligente Einfädelmaschine 1. Ermitteln Sie automatisch den Rohrdurchmesser Produkt anzeigen →
Fadendefekte scheitern selten sofort. Sie versagen während der Druckprüfung oder nach einer Saison thermischer Wechsel. Drei Schecks fangen die meisten von ihnen.
NPT-Gewinde sind im Verhältnis 1:16 konisch, und die Konizität muss mit der Matrize geschnitten werden und darf nicht durch zu starkes Anziehen erzwungen werden. Eine korrekt geschnittene NPT-Verbindung sollte handfest montiert werden, wobei noch etwa zwei bis drei Umdrehungen verbleiben, und dann zwei bis drei Umdrehungen mit einem Schraubenschlüssel ausführen. Weniger Windungen bedeuten ein zu kleines Gewinde; mehr bedeutet, dass das Gewinde zu tief geschnitten wurde oder die Matrize verschlissen ist.
Verwenden Sie für eine schnelle Feldprüfung eine Steigungslehre und für die Abnahme einen Lehrring oder Lehrdorn. Eine übliche Toleranzposition ist plus oder minus eine Umdrehung von der Grundmessebene. Wenn Ihre Verbindungen während einer Schicht zur Minusseite wandern, halten Sie an und überprüfen Sie die Matrize. Der Verschleiß ist progressiv und gleichmäßig, sodass jeder nachfolgende Thread ihn erbt.
Zerrissene, klappernde oder abgefressene Gewinde weisen in der Reihenfolge ihrer Wahrscheinlichkeit auf vier Ursachen hin: stumpfe Matrizen, unzureichende oder falsche Schneidflüssigkeit, zu hohe Spindeldrehzahl oder ein Rohr, das nicht konzentrisch gehalten wird. Überprüfen Sie das Spannfutter, bevor Sie den Schneidkopf belasten.
Dies ist der Ort, an dem Threading-Budgets stillschweigend durchsickern. Schneideisen aus Schnellarbeitsstahl halten die Schnittkante weitaus länger als gleichwertige Schneideisen aus Kohlenstoffstahl, insbesondere bei rostfreien und verzinkten Rohren, und sie tolerieren unterbrochene Schnitte, die auftreten, wenn die Rohrwandstärke variiert. Zweischneidige Designs schneiden sowohl an der Vorder- als auch an der Hinterkante, was das pro Durchgang benötigte Drehmoment reduziert und einen saubereren Scheitelpunkt erzeugt, allerdings mit einem etwas höheren Kaufpreis.
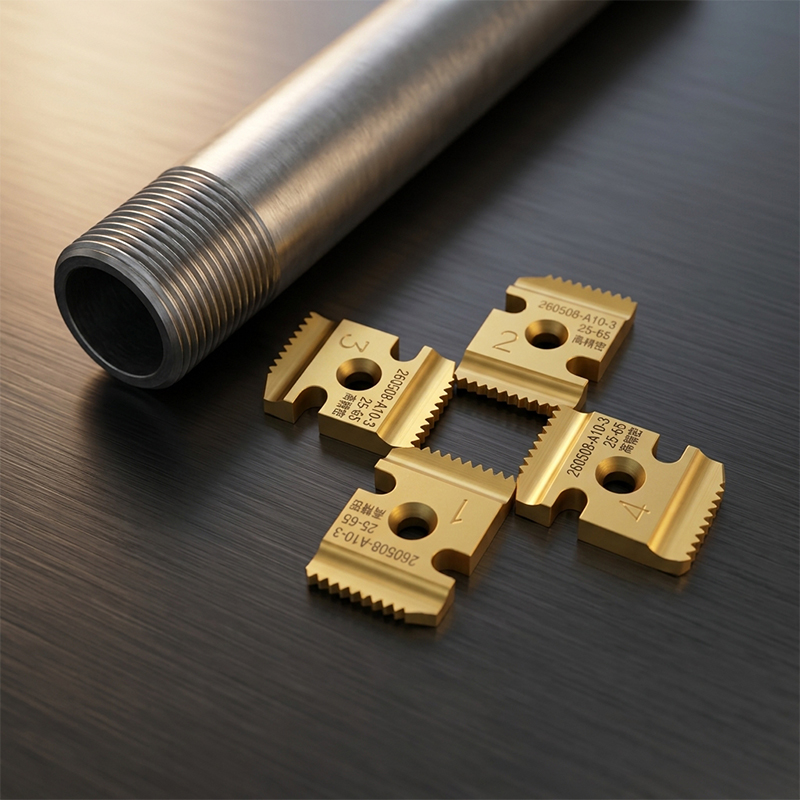 Zweischneidige Schneideisen Spezielle Kompatibilität: Die Matrizen wurden exklusiv für intelligente Gewindeschneidmaschinen entwickelt und verfügen über eine hochpräzise gefertigte Struktur, die perfekt zum Betrieb passt. Produkt anzeigen →
Bei Stahl ist Schneidflüssigkeit nicht optional. Es kühlt die Matrize, spült Späne weg und kontrolliert die Reibung, die zum Abrieb führt. Wenn man eine Maschine trocken laufen lässt, um Flüssigkeit zu sparen, verdoppelt sich in der Regel der Matrizenverbrauch und die Ausschussrate steigt, was weitaus höhere Kosten verursacht als die Flüssigkeit selbst. Halten Sie eine Spänewanne oder einen Abscheider im Kreislauf, damit die umgewälzte Flüssigkeit keine Schleifspäne zurück zur Schneidkante trägt.
Bestellen Sie Matrizen genau nach dem Standard, den Ihr Projekt vorgibt, und halten Sie einen Ersatzsatz vor Ort bereit. Ein einzelner abgenutzter Würfel kann eine ganze Besatzung einen Tag lang stilllegen, während ein Ersatz ausgeliefert wird.
Bestätigen Sie die Lieferung, bevor die Maschine eintrifft. Elektrische Einfädler mit zwei Geschwindigkeiten sind üblicherweise in einphasigen 220-V- und dreiphasigen 380-V-Konfigurationen erhältlich und die beiden sind vor Ort nicht austauschbar. Lange Verlängerungskabel verursachen einen Spannungsabfall, der sich in langsamen Starts und durchgebrannten Motoren bemerkbar macht; Verwenden Sie ein möglichst kurzes Hochleistungskabel und schützen Sie den Stromkreis mit einem Fehlerstromschutzschalter.
Praktische Sicherheitspunkte, die von erfahrenen Teams durchgesetzt werden: ein Fußschalter, damit beide Hände vom Schneidkopf fern bleiben, ein Schutz vor dem rotierenden Spannfutter, ein Not-Aus in Reichweite und ein sofortiger Stopp, wenn die Maschine in Bewegung kommt oder sich das Rohr verschiebt. Bei nassen Standorten und Arbeiten im Winter im Freien muss besonders auf den Kabelzustand geachtet werden, und die Maschine sollte auf einem Ständer oder einer Bank ausgerichtet werden und nicht auf Reststücken abgestützt werden.
Kaltschnittsägen und andere Vorbereitungswerkzeuge sollten mit der gleichen Disziplin verwendet werden. Ein quadratisches, gratfreies Rohrende schneidet das Gewinde wesentlich präziser als ein einziger Schnitt mit einer Schleifscheibe, und das Entgraten dauert im Vergleich zum Nachschneiden eines beschädigten Gewindes nur Sekunden.
Eine ausführlichere Anleitung zum Auswahlprozess, einschließlich der Kompromisse zwischen den Klassen, finden Sie in diesem praktischen Leitfaden unter So wählen Sie eine Rohrgewindeschneidmaschine aus .
Kaufen Sie für das größte Rohr, das Sie einfädeln werden, für den Gewindestandard, den Ihr Prüfer ermittelt, und für die Anzahl der Verbindungen, die Ihr Team in jeder Schicht herstellen muss. Diese drei Antworten bestimmen, ob eine elektrische Maschine mit zwei Geschwindigkeiten oder eine automatische intelligente Einheit der richtige Kauf ist, und sie bestimmen auch, wie viel Sie für Werkzeuge und Schmierung ausgeben sollten. Jede Ablehnung, die auf eine stumpfe Matrize oder ein rutschendes Spannfutter zurückzuführen war, war eine Entscheidung, die in der Kaufphase und nicht vor Ort getroffen wurde.
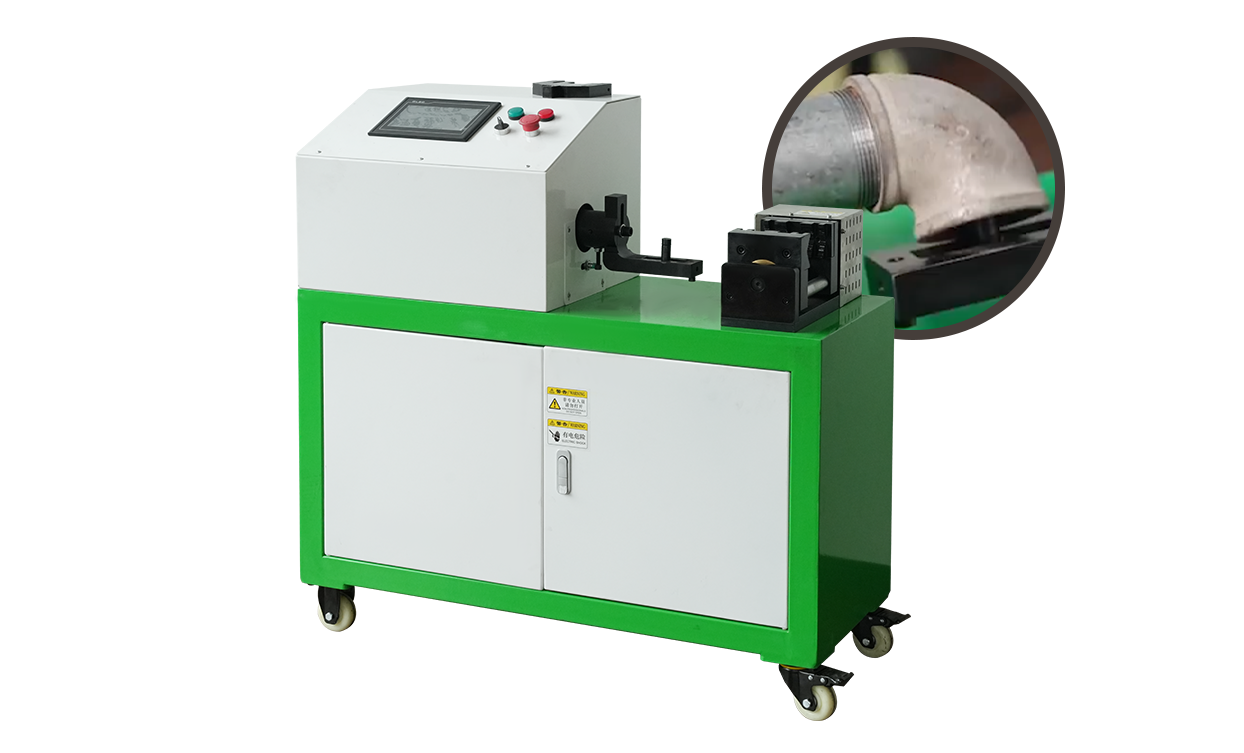
1. Intelligente Einstellung, elektrische Verschraubung 2. Sparen Sie Arbeit und verbessern Sie die Effizienz 3. Das Layout ist angemessen, si...
See Details
Die Luftkompressor der Serie F1680 ist für eine stabile und effiziente Luftversorgung konzipiert und verfügt über Kerntechnologien wie Mehrz...
See Details
Spezialisierte Kompatibilität: Die Matrizen wurden ausschließlich für intelligente Gewindeschneidmaschinen entwickelt und verfügen über eine hochpr...
See Details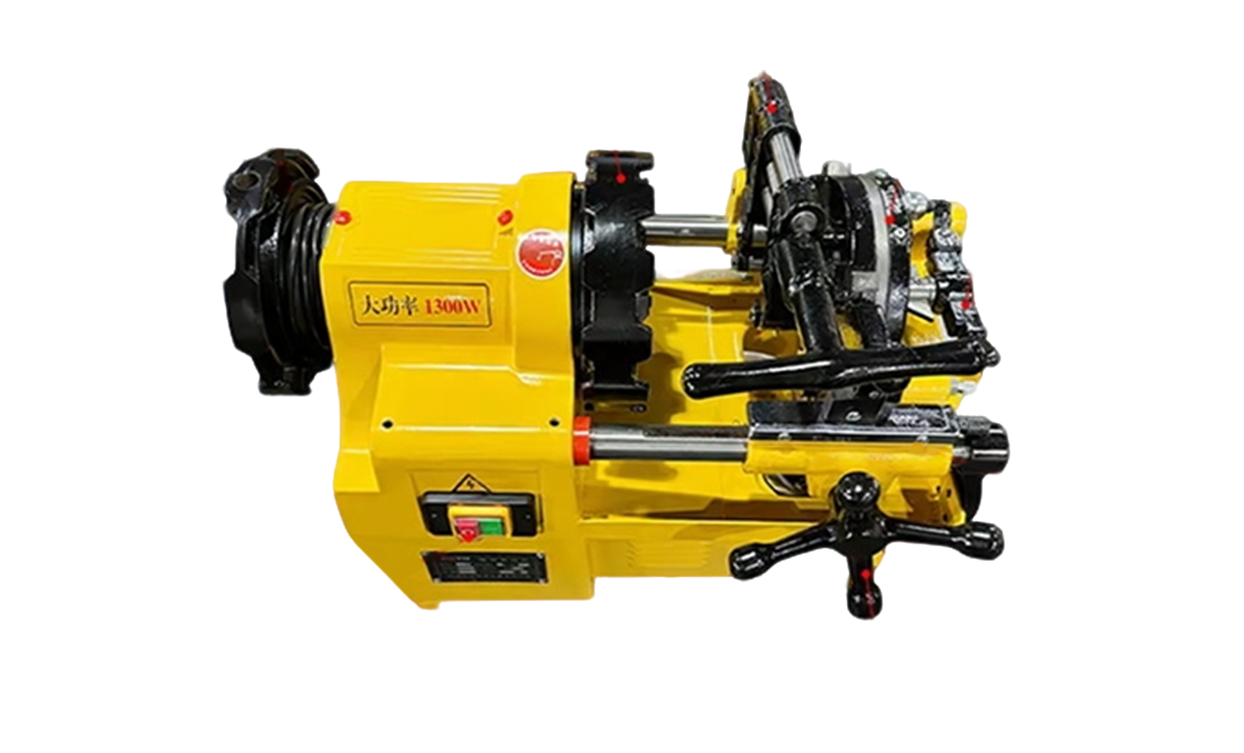
Diese SQ65 2,5 Zoll 15–65 mm elektrische Doppelgeschwindigkeits-Rohrgewindeschneidmaschine ist ein professionelles Industriewerkzeug, das für präzi...
See Details
Dieser bürstenlose 21-V-Lithium-Ionen-Bohrhammer ist ein Industriewerkzeug zum Bohren und Meißeln in Beton, Stein und anderen harten Materialien. ...
See Details
Diese Kaltsäge mit 220 V und 14 Zoll Permanentmagnet und variabler Frequenz ist ein Schneidwerkzeug in Industriequalität, das für das Schneiden von...
See Details
Der hochmagnetische bürstenlose 21-V-Lithium-Ionen-Bohrhammer XJ.728 ist ein robuster Hammer in Industriequalität der Marke Xiaojia. Ausgestatte...
See Details
Der bürstenlose 21-V-Lithium-Ionen-Schlagschrauber XJ.580 ist ein mittelschweres Industriewerkzeug der Marke Xiaojia. Ausgestattet mit einem ver...
See Details
Der bürstenlose 21-V-Lithium-Ionen-Bohrhammer/Schrauber XJ.617 ist ein robuster Multifunktionsbohrer der Marke Xiaojia. Ausgestattet mit einem verb...
See Details
Der hochmagnetische bürstenlose 21-V-Lithium-Ionen-Winkelschleifer XJ.918 ist ein leistungsstarker Schleifer in Industriequalität der Marke Xiaojia...
See Details
Urheberrecht© by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers