

Intelligente Einfädelmaschine
1. Ermitteln Sie automatisch den Rohrdurchmesser 2. Automatische Werkzeuganpassung und -einstellung 3. Rohrgrößen von 15 mm bis 100 m...
See Details
Ein Team, das ein Kühlhaus ausrüstet, muss 60 verzinkte starre Leitungsrohre mit einer Länge von 1 1/4 Zoll schneiden, aufweiten und einfädeln, bevor ein einzelner Kleiderbügel angebracht wird. Mit einem Ratscheneinfädler auf einem Stativ sind das etwa zwei Minuten Kurbeln pro Ende, plus Einrichtung und Öl. Mit einer Maschine, die das Rohr einspannt und einen mit Öl überfluteten Schneidkopf beschickt, dauert das gleiche Ende eher 15 Sekunden. Der Abstand zwischen diesen beiden Zahlen ist das Hauptargument für die Wahl des richtigen Rohreinfädlers und der Grund dafür, dass die Entscheidung mehr Nachdenken verdient als ein Blick auf eine Katalogseite.
Diese Definition verbirgt die Teile, die vor Ort wirklich wichtig sind: welche Größen das Werkzeug abdeckt, ob der Schneidkopf einen echten Kegel von 1:16 durch den Hundertstelschnitt hält, wie das Rohr gestützt wird und wo die Späne und das Schneidöl landen. Die folgenden Abschnitte folgen der Reihenfolge, in der ein Vorarbeiter oder Käufer diese Fragen normalerweise beantwortet.
Ein Rohreinfädler schneidet das gleiche NPT-Profil wie Stahlrohre, weshalb sich eine starre Kupplung von Hand aufdrehen und dann mit ein oder zwei Schraubenschlüsselumdrehungen festziehen lässt.
Ob das passiert, entscheiden drei Details: die Konizität, die Gewindezahl und die Gewindelänge. NPT ist ein konisches Gewinde mit einem Verhältnis von 1:16 und etwa 1,79 Grad pro Seite. Die Verbindung wird also beim Einrasten fester und der Konus selbst sorgt für die meiste Abdichtung. Die Fadenzahl ändert sich mit der Handelsgröße, weshalb ein Schneidkopf einen Bereich von Größen abdeckt und ein zweiter Kopf den Rest abdeckt.
| Größe des Leitungshandels | Fäden pro Zoll | Typische Schneidkopfgruppe |
| 1/2 Zoll. | 14 | 1/2 bis 1 Zoll. |
| 3/4 Zoll. | 14 | 1/2 bis 1 Zoll. |
| 1 Zoll. | 11.5 | 1/2 bis 1 Zoll. |
| 1-1/4 Zoll. | 11.5 | 1-1/4 bis 2 Zoll. |
| 1-1/2 Zoll. | 11.5 | 1-1/4 bis 2 Zoll. |
| 2 Zoll. | 11.5 | 1-1/4 bis 2 Zoll. |
| 2 1/2 Zoll. | 8 | 2 1/2 bis 4 Zoll. |
| 3 Zoll. | 8 | 2 1/2 bis 4 Zoll. |
| 4 Zoll. | 8 | 2 1/2 bis 4 Zoll. |
Die Gewindelänge ist genauso wichtig wie die Steigung. Eine Kupplung sollte über den größten Teil ihrer Länge von Hand hochgezogen und mit einem Schraubenschlüssel verschlossen werden. Ein zu langer Gewindeschnitt endet, bevor die Verbindung dicht ist, und ein zu kurzer Schnitt führt dazu, dass die Kupplung nicht vollständig einrastet.
Wählen Sie das Werkzeug aus, indem Sie die Fäden pro Schicht zählen und nicht anhand der größten Größe in den Zeichnungen: Ein Handratscheneinfädler ist bis zu etwa 1-1/4 Zoll und einem Dutzend Enden pro Tag sinnvoll, während eine Maschine gewinnt, sobald ein Auftrag 1-1/2 Zoll oder dreißig Enden pro Schicht überschreitet.
Zwischen beiden befindet sich ein Kraftantrieb: Er dreht einen Handschneidkopf von einer Bohrmaschine oder einem speziellen Motor aus, wodurch das Kurbeln entfällt, das Spannen, Ölen und die Spankontrolle jedoch dem Bediener überlassen bleiben. Das ist ein guter Kompromiss bei Servicearbeiten, bei denen das Rohr bereits fixiert ist und nicht bis zu einer Maschine reichen kann.
 SQ65 2,5-Zoll-Rohrgewindeschneidmaschine mit zwei Geschwindigkeiten Für Wartungsarbeiten an festen Rohren verfügt diese 15–65-mm-Maschine mit zwei Geschwindigkeiten über drei Matrizensätze und unterstützt BSPT/NPT-Gewindeschneiden. Produkt anzeigen →
Ein Gewinde geht durch, wenn es vollständig geformt ist, sich im Verhältnis 1:16 verjüngt, keine gerissenen oder gefalteten Spitzen aufweist und lang genug ist, damit die Kupplung über die gesamte vorgesehene Länge einrasten kann.
Drei Kontrollen decken fast jeden im Feld beobachteten Fehler ab und alle drei dauern weniger als eine Minute pro Ende.
Die Codesprache fügt eine vierte Prüfung hinzu: Der NEC verlangt, dass Gewinde an starren Metallrohren auf konische Standardabmessungen zugeschnitten werden, damit eine nach der Standardgewindeform hergestellte Kupplung passt. Bei gemischten Arbeiten, bei denen importierte Ventile mit inländischen Kupplungen kombiniert werden, kommt es normalerweise zu Verwirrung, und die Unterschiede zwischen NPT, BSPT und BSPP werden hier dargelegt Anleitung zu Fadentyp und -größe das lohnt sich im LKW aufzubewahren.
Vergleichen Sie vier Zahlen, bevor Sie den Preis vergleichen: den Größenbereich, die Spindeldrehzahl, die Wechselzeit des Schneidkopfs und das Maschinengewicht bei vollem Ölbehälter.
Eine Maschine mit einer Spannweite von 1/2 bis 4 Zoll bewältigt die überwiegende Mehrheit der Bauarbeiten, und ein Zweigang-Getriebe zählt mehr als bloße Pferdestärken, da große Matrizen Drehmoment und nicht Drehzahl erfordern. Die Umrüstzeit ist die Zahl, die Käufer vergessen: Ein Kopf, der in zehn Sekunden ausgetauscht wird, spart mehr Arbeitsschritte als eine etwas schnellere Spindel.
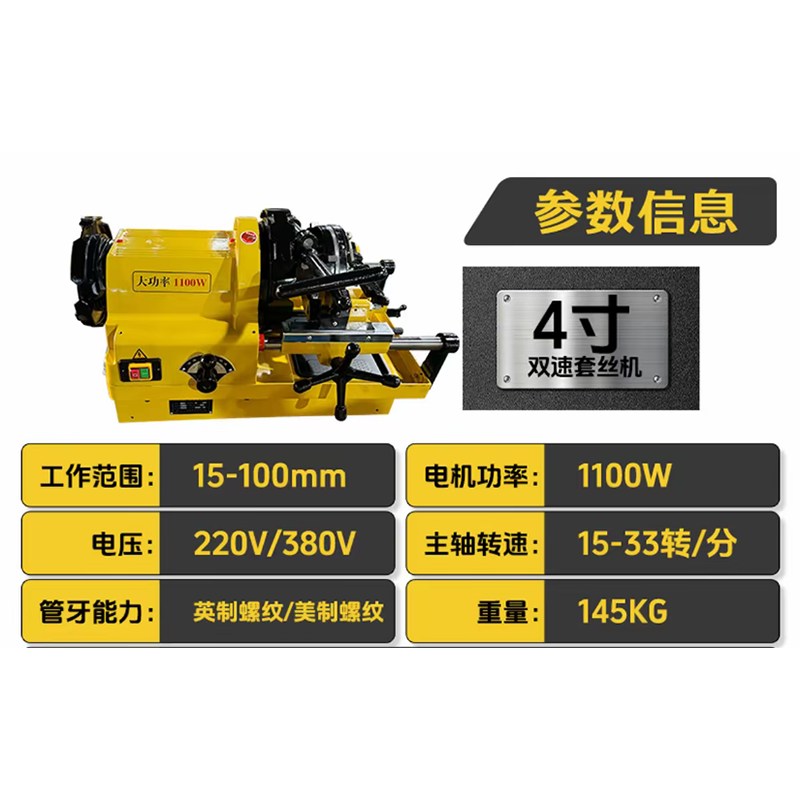 Elektrische 4-Zoll-Rohrgewindeschneidmaschine SQ100 mit zwei Geschwindigkeiten Eine 1/2–4 Zoll Dual-Speed-Option mit drei Schneideisensätzen, geeignet für Bau- und Industrierohrarbeiten, bei denen es auf Reichweite und stabiles Gewindeschneiden ankommt. Produkt anzeigen →
Bei der Großserienfertigung sind die beiden langsamsten Schritte das Einspannen des Rohrs und das Einbringen von Öl in die Matrize. Ein Intelligente Einfädelmaschine mit automatischer Klemmung und kontrollierter Ölabgabe, und die pro Ende eingesparte Zeit rechtfertigt normalerweise die Kapitalkosten für ein mehrmonatiges Projekt.
Die Gewindebeschaffenheit wird weit mehr von der Matrize und dem Öl bestimmt als von der Motorleistung, und beide sind kostengünstig zu kontrollieren.
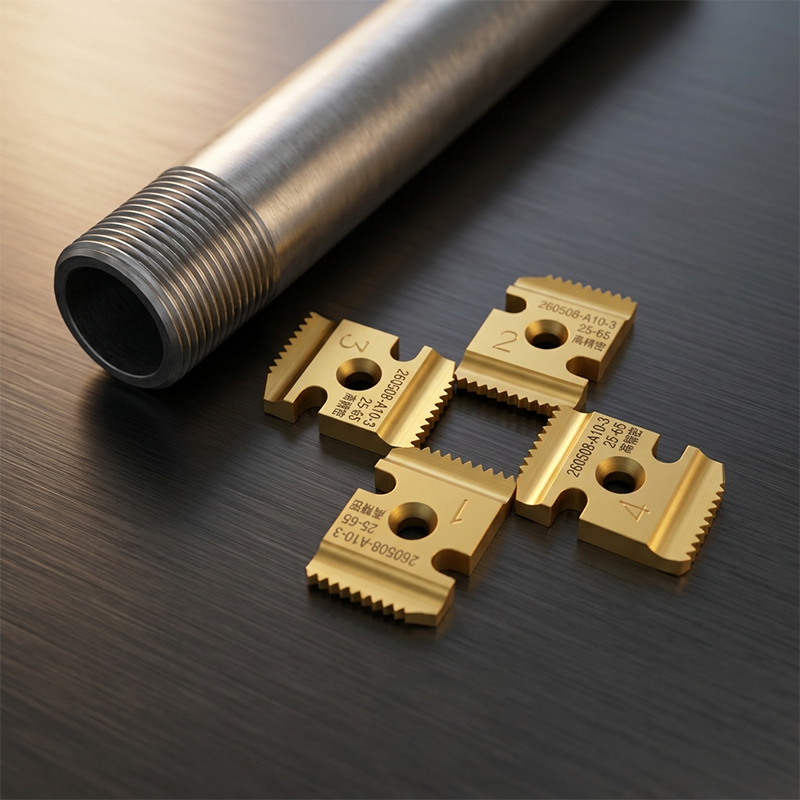 Zweischneidige Schneideisen für intelligente Gewindeschneidmaschinen Wenn die Gewindebeschaffenheit von der Matrize abhängt, bietet dieses vierteilige Ersatzset zweischneidiges Schneiden sowie BSPT-, NPT- und metrische Optionen. Produkt anzeigen →
Nein. EMT wird mit Stellschrauben oder Klemmverschraubungen verbunden, da seine Wand zu dünn ist, um ein konisches Gewinde aufzunehmen. Wenn man eine Matrize auf das EMT drückt, kollabiert das Ende und zerstört sowohl das Rohr als auch den Fittingsitz.
Konischer Standard-NPT mit einem Konus von 1:16. Kupplungen, Buchsen und Anschlüsse, die mit der Standardgewindeform hergestellt sind, werden von Hand auf ein korrekt geschnittenes Gewinde aufgesetzt und mit ein oder zwei Schraubenschlüsselumdrehungen herausgezogen.
Lang genug, damit die Kupplung über den größten Teil ihrer Länge von Hand hochgezogen und mit einem Schraubenschlüssel fertiggestellt werden kann. Gewinde, die länger geschnitten sind, als die Kupplung aufnehmen kann, enden am Boden und lassen die Verbindung locker.
Ja. Öl kühlt die Matrize, spült Späne weg und kontrolliert die Oberflächenbeschaffenheit. Trockenschneiden verkürzt die Lebensdauer der Matrize erheblich, führt zu gerissenen Spitzen und führt dazu, dass die Gewindeabmessungen bei Erwärmung der Matrize abweichen.
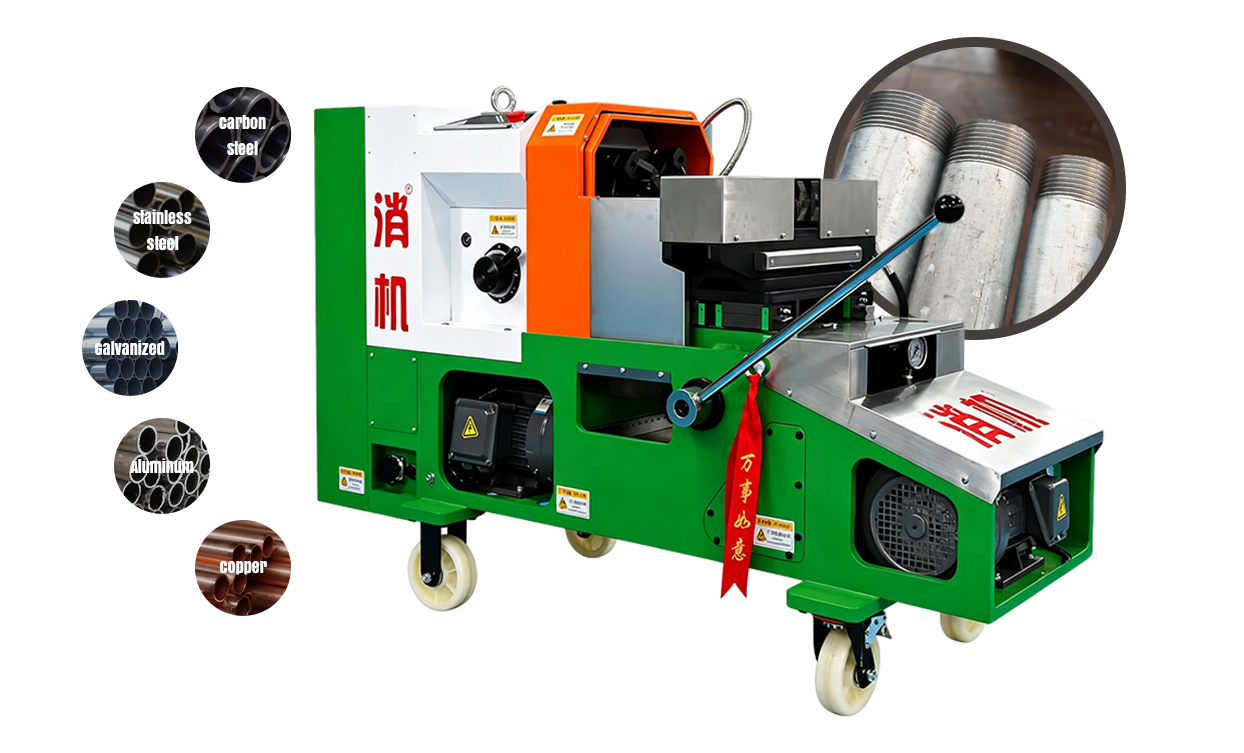
1. Ermitteln Sie automatisch den Rohrdurchmesser 2. Automatische Werkzeuganpassung und -einstellung 3. Rohrgrößen von 15 mm bis 100 m...
See Details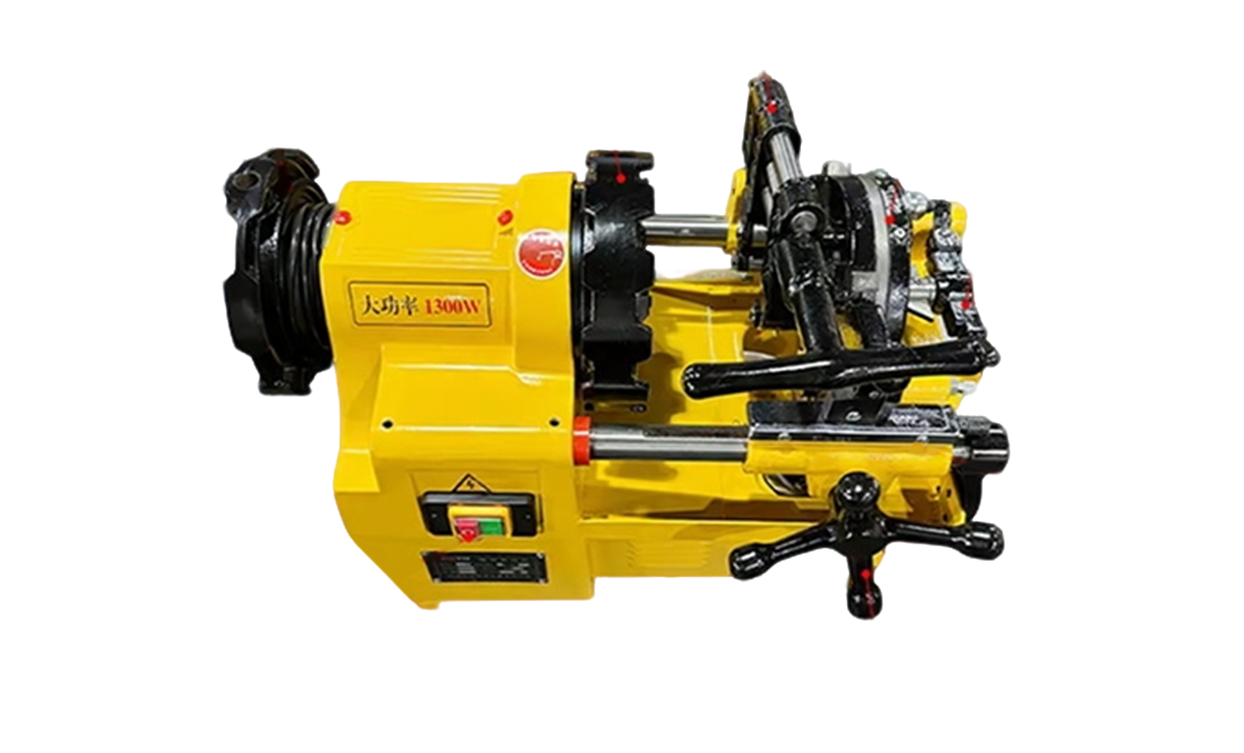
Diese SQ65 2,5 Zoll 15–65 mm elektrische Doppelgeschwindigkeits-Rohrgewindeschneidmaschine ist ein professionelles Industriewerkzeug, das für präzi...
See Details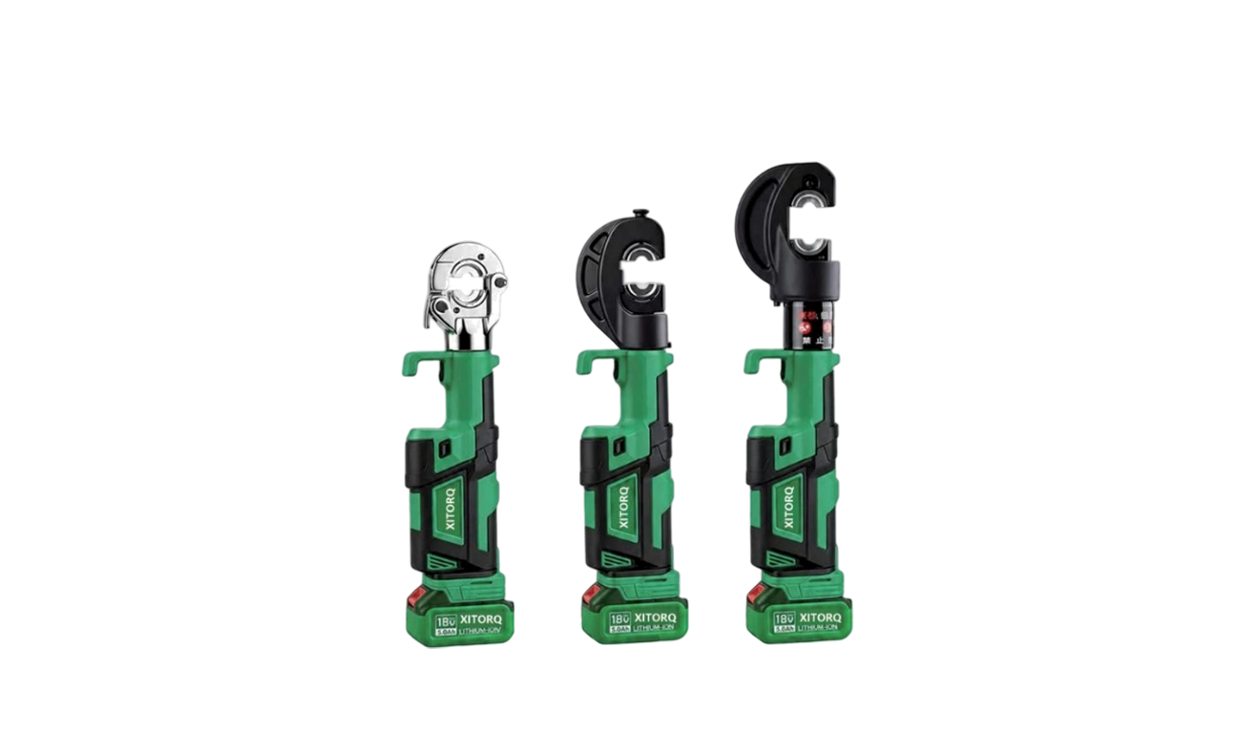
Dieses hydraulische 18-V-Lithium-Ionen-Crimpwerkzeug ist ein tragbares hydraulisches Werkzeug zum Crimpen von Kabelanschlüssen. Es verfügt über ...
See Details
Dieser bürstenlose 21-V-Lithium-Ionen-Bohrhammer ist ein Industriewerkzeug zum Bohren und Meißeln in Beton, Stein und anderen harten Materialien. ...
See Details
Diese 220-V-Brandschutzrohrbohrmaschine ist ein professionelles Gerät zum Bohren von Löchern in Brandschutz- und Sanitärrohren. Angetrieben von ...
See Details
Der hochmagnetische bürstenlose 21-V-Lithium-Ionen-Bohrhammer XJ.728 ist ein robuster Hammer in Industriequalität der Marke Xiaojia. Ausgestatte...
See Details
Der bürstenlose 21-V-Lithium-Ionen-Schlagschrauber XJ.570 ist ein leichtes Werkzeug in Industriequalität der Marke Xiaojia. Ausgestattet mit ein...
See Details
Der bürstenlose 21-V-Lithium-Ionen-Schlagschrauber XJ.523 ist ein robustes Industriewerkzeug der Marke Xiaojia. Angetrieben von einem leistungss...
See Details
Die 21-V-Lithium-Ionen-Spritzpistole MT ist eine kabellose Spritzpistole in Industriequalität der Marke Xiaojia. Ausgestattet mit einem verbesse...
See Details
Dieser Rucksack-Lithium-Akku ist ein tragbares Netzteil mit großer Kapazität, das für den längeren Dauerbetrieb von Elektrowerkzeugen konzipiert is...
See Details
Urheberrecht© by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers