

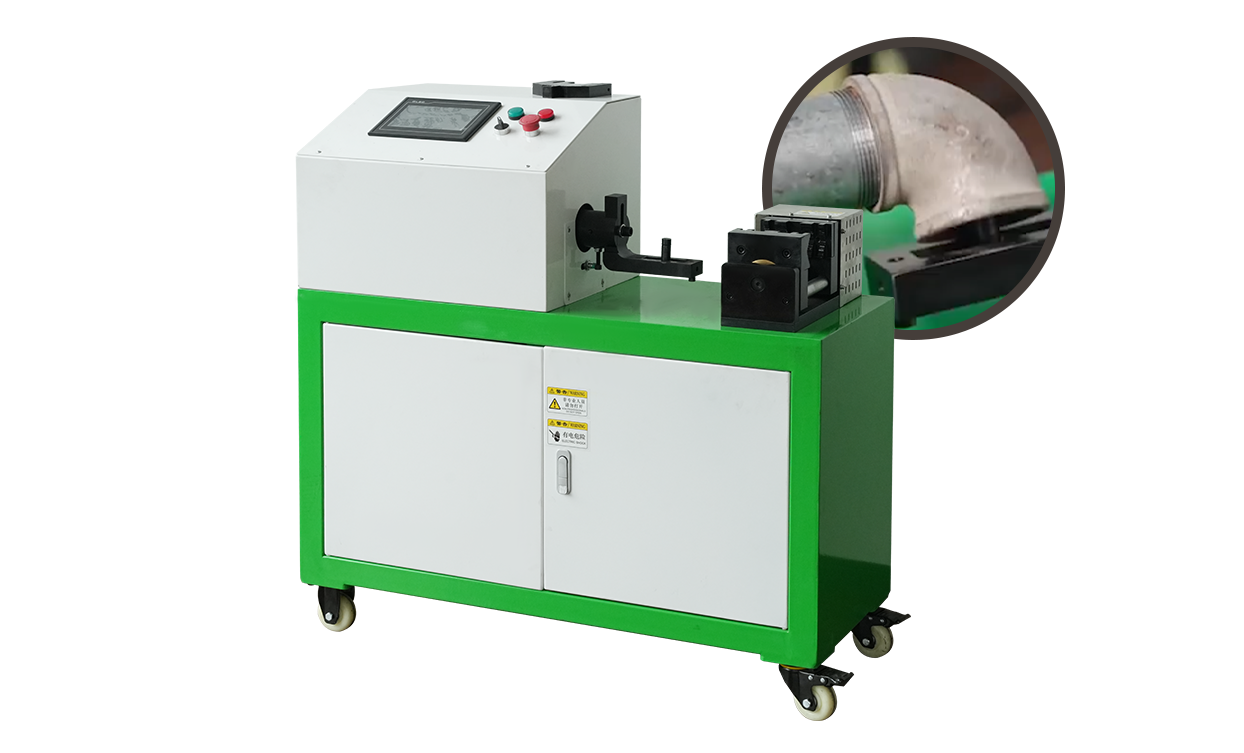
Intelligente Rohrspannmaschine
1. Intelligente Einstellung, elektrische Verschraubung 2. Sparen Sie Arbeit und verbessern Sie die Effizienz 3. Das Layout ist angemessen, si...
See Details
Spud-Werkzeuge werden in weitaus mehr Formen verkauft, als die meisten Käufer erwarten, und die Unterschiede sind nicht kosmetischer Natur. Ein Schraubenschlüssel in der Größe für M16-Schrauben kann einen M24-Flansch nicht ausrichten, ein gegossener Bolzen übersteht eine Saison mit Baustahl nicht und eine Bolzenstange ist überhaupt kein Ausrichtungswerkzeug. Im Folgenden geht es darum, worauf sich der Name eigentlich bezieht, wie man einen Bolzen an ein Bolzenloch anpasst, auf welchem Stahl man bestehen sollte und wo das Werkzeug in einen Fertigungsablauf passt, der bereits Schneid- und Gewindeschneidausrüstung umfasst.
Ein Spud-Werkzeug ist ein Handwerkzeug, dessen Arbeitsende ein konischer Stahldorn ist, der in ein falsch ausgerichtetes Schraubenloch getrieben wird, um zwei Teile in Ausrichtung zu bringen und sie dort zu halten, während ein Befestigungselement eingesetzt wird. Der Dorn ist der Knollen; Der Konus erledigte die Arbeit.
Die Geometrie ist einfach, und das ist der Punkt. Ein Allzweck-Spud reicht von etwa 6 mm an der Spitze bis zu 20 oder 25 mm an der Schulter und ist flach konisch geschliffen, sodass er in unterschiedlichen Tiefen eingesetzt werden kann. Schieben Sie es ein wenig hinein und es korrigiert einen kleinen Versatz. Schieben Sie ihn weiter und das Gelenk bewegt sich mehr. Eine Körperlänge von 250 bis 450 mm bietet genügend Hebelwirkung, um einen Flansch zu rollen, ohne dass der Bolzen dauerhaft gebogen wird.
Wo ein Spud-Tool vor Ort seinen Platz verdient:
Der Begriff Spud-Tool umfasst mindestens drei verschiedene Produkte, und die Vielfalt dieser Produkte beim Kauf ist der häufigste Fehler in dieser Kategorie. In der folgenden Tabelle werden sie nach Arbeitsende, Größe und Fehlermodus getrennt.
| Schraubenschlüssel (Podger) | Konischer Dorn plus fester Sechskantbacke | 250 bis 450 mm lang; 12 bis 25 mm konischer Sockel | Flansch- und Strukturausrichtung, dann Festziehen | Die Backe kann nicht zu jeder Nussgröße passen |
| Struktur-Spudschlüssel | Längere Konizität, schwererer Körper, manchmal eine Hammerschlagfläche | 300 bis 600 mm; bis 1,4 kg | Stahlkonstruktion in der Höhe und schwere Schraubverbindungen | Zu schwer und zu lang für Tisch- oder Kleinbohrarbeiten |
| Spud-Bar | Meißeln oder spitzen Sie auf einer langen, massiven Stange | 1,0 bis 1,5 m; 3 bis 12 kg | Heben, Hebeln, Bewegen von Platte und Schiene | Kein Schlüsselende; Wird ein Schraubenloch nicht ausrichten |
| Spud (Rohrstutzen) | Kurzer Schweißstutzen oder -nippel | Passend zur Rohrgröße | Düsen, Testpunkte, Abflüsse an Gefäßen | Überhaupt kein Handwerkzeug |
Der Schraubendurchmesser legt das Durchgangsloch fest, das Durchgangsloch legt die Bolzenbasis fest und die Bolzenbasis legt fest, wie viel Fehlausrichtung Sie ohne Beschädigung ziehen können. Arbeiten Sie die Reihenfolge in dieser Reihenfolge ab und das Werkzeug passt beim ersten Mal.
Bei Verwendung von Löchern mit mittlerem Durchgang nach ISO 273 passt eine 16-mm-Schraube durch ein 17,5-mm-Loch, eine 20-mm-Schraube durch ein 22-mm-Loch und eine 24-mm-Schraube durch ein 26-mm-Loch. Eine Zapfenbasis bei etwa 85 bis 90 Prozent des Lochdurchmessers sitzt sauber und überträgt die Kraft immer noch auf die Bohrungswand und nicht auf die Schraubenfläche.
Die Länge ist eine separate Entscheidung. Ein 250- bis 300-mm-Schraubenschlüssel eignet sich für Tischarbeiten und kleine Flansche, während 400 mm und mehr die erforderliche Reichweite für große Spulen und strukturelle Verbindungen bieten. Länger ist nicht automatisch besser: Alle zusätzlichen 100 mm des Griffs vervielfachen die an der Verjüngung verfügbare Kraft, und diese Kraft ist es, die die Lochkanten verformt, wenn eine Verbindung stark aus der Ausrichtung geraten ist.
Gewindeverbindungen werfen ein anderes Ausrichtungsproblem auf. Wenn eine Spule über NPT-, BSPT- oder BSPP-Gewinde statt über einen Flansch angeschlossen ist, kommt es eher auf den Gewindeeingriff und die Abdichtung als auf die Lochgenauigkeit an, und die entsprechenden Abmessungen sind darin aufgeführt Leitfaden zu Rohrgewindetypen und -größen .
Ein Schraubenschlüssel verdient sein Geld in den ersten 40 mm Stahl, daher sind die Legierung und die Wärmebehandlung wichtiger als alle anderen Merkmale des Werkzeugs. Geschmiedetes Chrom-Molybdän wie 4140, dessen Konus auf etwa 40 bis 45 HRC gehärtet ist und dessen Körper weicher bleibt, ist die Kombination, die die Form behält, ohne spröde zu werden.
Geschmiedetes Chrom-Molybdän
Gegossener oder gewalzter Kohlenstoffstahl
Stahlrohrgriffe tolerieren Missbrauch vor Ort; Holzgriffe absorbieren Stöße, trocknen aber aus und schrumpfen; Isolierte Verbundgriffe sind die einzig sinnvolle Wahl für Elektroarbeiten, bei denen eine Nennspannung von 1000 V eine Voraussetzung und kein „nice-to-have“ ist. Auf der Backenseite greifen feste Größen am besten, verstellbare Backen decken mehr Mutterngrößen ab, allerdings auf Kosten des Durchhangs, und Ratschenversionen beschleunigen lange Schraubendurchgänge, fügen aber einen Mechanismus hinzu, den die Körnung irgendwann finden wird.
Die in wenigen Metern Entfernung eingesetzten Schneidwerkzeuge folgen der gleichen metallurgischen Logik. Eine Gewindeschneidmatrize, die ihre Härte verloren hat, reißt ein Gewinde auf die gleiche Weise, wie ein weicher Bolzen ein Loch schneidet, weshalb Werkzeugstahlsorte und Wärmebehandlung in dasselbe Kaufgespräch gehören.
 Schnellarbeitsstahl-Gewindeschneideisen für elektrische Gewindeschneidmaschinen Präzisions-HSS-Gewindeschneideisen für elektrische Maschinen, angeboten in vierteiligen Sätzen für BSPT- und NPT-Gewinde mit Spanabfuhrnuten und lasermarkierten Standards. Produkt anzeigen →
Der Spud ist ein Montagewerkzeug. Es tritt ein, nachdem das Rohr geschnitten und mit einem Gewinde versehen oder gerillt wurde, und verlässt es, bevor das endgültige Drehmoment aufgebracht wird. Werkstätten, die eine feste Reihenfolge nach dieser Regel einhalten, müssen selten ein Loch bohren, und die Ausrüstungsanordnung hinter einer solchen ist darin dargelegt Rohrfertigungs- und Installationslösungen .
Im ersten Schritt entsteht der größte Anpassschmerz. Ein Schnitt, der um ein halbes Grad von der Rechtwinkligkeit abweicht, drückt die Flanschfläche aus der Parallelität, und selbst wenn man noch so viel Hebelkraft anwendet, werden die Bolzenlöcher wieder in eine saubere Linie gebracht, sobald die Flächen gegeneinander anstoßen.
 Frequenzumwandlungsmetall-Kaltschneidesäge 220-V-3500-W-Kaltsäge mit 355-mm-Sägeblatt und variabler Geschwindigkeit von 700–1300 U/min, mit Schattenlinienführung für die Schnittausrichtung bei der Rohrfertigung. Produkt anzeigen →
Im zweiten Schritt wird über die Garnqualität entschieden. Ein ausgefranster Faden an einem Nippel oder einem Spulenende verändert die effektive Länge der Baugruppe um einen Bruchteil, und Bruchteile sind es, die aus einer zweiminütigen Ausrichtung einen zwanzigminütigen Streit mit einem Hammer machen.
 Intelligente Gewindeschneidmaschine für Rohre DN15–DN100 Die automatische Einstellung des Rohrdurchmessers und das 4-Sekunden-Gewindeschneiden für kleine Rohre unterstützen britisches, amerikanisches und metrisches Gewinde auf Kohlenstoff-, verzinkten, rostfreien, Aluminium- und Kupferrohren. Produkt anzeigen →
Bei den meisten Ausfällen von Spud-Werkzeugen handelt es sich um Hebelausfälle: Das Werkzeug muss mehr Versatz korrigieren, als das Loch aufnehmen kann. Bei einem Flansch, der 5 mm außerhalb der Ausrichtung liegt, muss die Verbindung gelockert und neu eingestellt werden, kein längerer Schraubenschlüssel und kein höheres Körpergewicht.
Edelstahlflansche benötigen mehr Pflege als Kohlenstoffstahl. Der Bolzen sollte die Wand des Lochs berühren und nichts anderes, da ein Dorn, der über eine Flanschfläche gezogen wird, die Oberfläche verschmiert und einem Leckpfad einen Ausgangspunkt gibt. Gehärtete Unterlegscheiben und hochfeste Strukturbaugruppen sind gleichermaßen gnadenlos: Ein zu scharfer Konus hinterlässt Markierungen im Loch, ein zu stumpfer Konus dringt überhaupt nicht ein. Ein Tropfen Anti-Seize auf dem Stutzen hält ihn bei Nässe frei und reduziert den Abrieb an rostfreien Bohrungen.
Kaufen Sie zuerst nach Lochgröße, dann nach Stahl und drittens nach Backentyp. Alle anderen Merkmale sind Vorrang. Eine kurze Checkliste hält die Entscheidung in der richtigen Reihenfolge.
Ein Spud-Werkzeug wird verwendet, um falsch ausgerichtete Schraubenlöcher in eine Linie zu bringen und die Verbindung zu halten, während ein Befestigungselement angebracht wird. Der konische Dorn dringt in das Loch ein, das Gelenk rollt in die richtige Position und der Bolzen lässt sich ohne Kraftaufwand hineinschieben. Es gehört zur Standardausrüstung für die Montage von Flanschen, die Montage von Baustahl und die Ausrichtung von Fertigteilen.
Eine 5/8-Zoll-Schraube geht durch ein Durchgangsloch von etwa 17,5 mm, sodass ein Spud-Sockel von 15 bis 16 mm richtig passt. Ein Schraubenschlüssel mit einer 12-mm-Basis klappert im Loch und ein 20-mm-Basisschlüssel verkeilt sich, bevor er die Arbeitstiefe erreicht.
Ja, in den meisten englischsprachigen Märkten beschreiben die beiden Namen dasselbe Werkzeug: einen konischen Dorn gepaart mit einer Sechskantbacke. Die regionale Verwendung variiert, und in Nordamerika wird die Strukturversion oft einfach als Spud Wrench oder Bull Pin mit daran befestigtem Schraubenschlüssel bezeichnet.
Mit Vorsicht ist das möglich. Der Kegel sollte nur die Bohrungswand berühren, niemals die Flanschfläche oder den Dichtungssitzbereich berühren, und die Bohrung sollte sauber und leicht geschmiert sein. Für hygienische oder hochreine Edelstahlarbeiten ist ein Ausrichtungsstift mit weicher Spitze die sicherere Wahl.
1. Intelligente Einstellung, elektrische Verschraubung 2. Sparen Sie Arbeit und verbessern Sie die Effizienz 3. Das Layout ist angemessen, si...
See Details
Die Luftkompressor der Serie F1680 ist für eine stabile und effiziente Luftversorgung konzipiert und verfügt über Kerntechnologien wie Mehrz...
See Details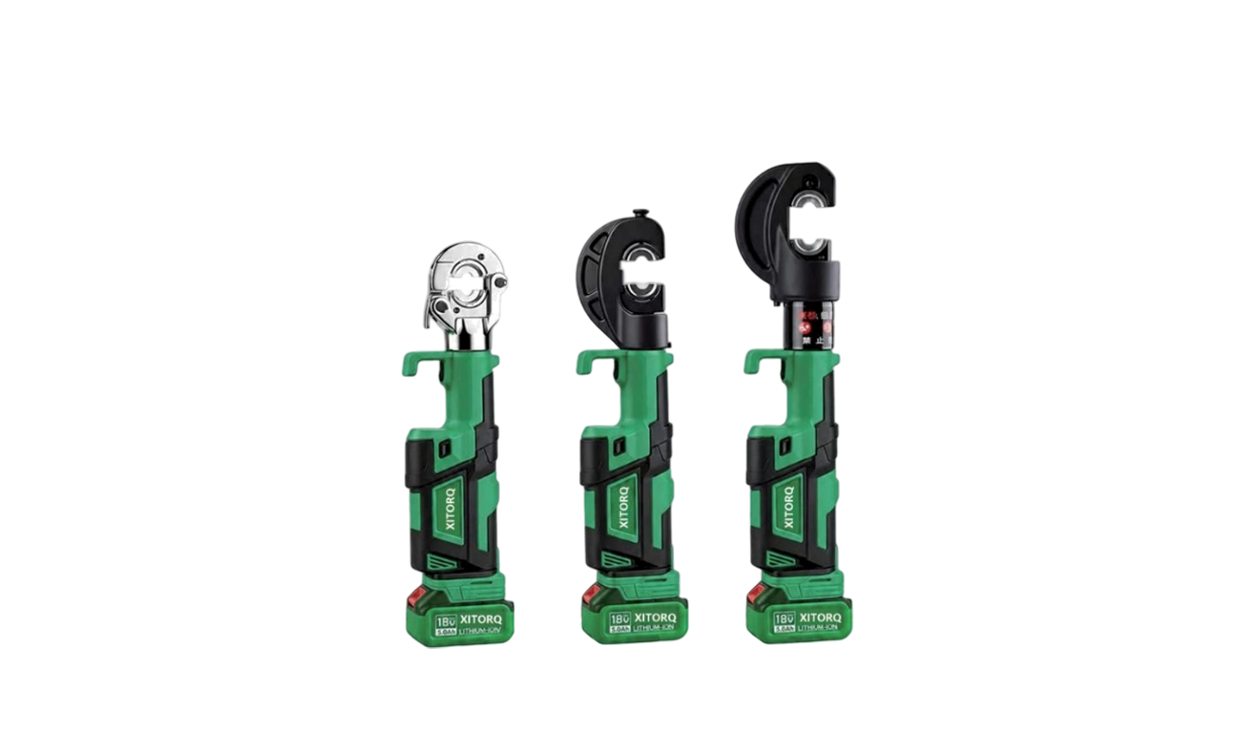
Dieses hydraulische 18-V-Lithium-Ionen-Crimpwerkzeug ist ein tragbares hydraulisches Werkzeug zum Crimpen von Kabelanschlüssen. Es verfügt über ...
See Details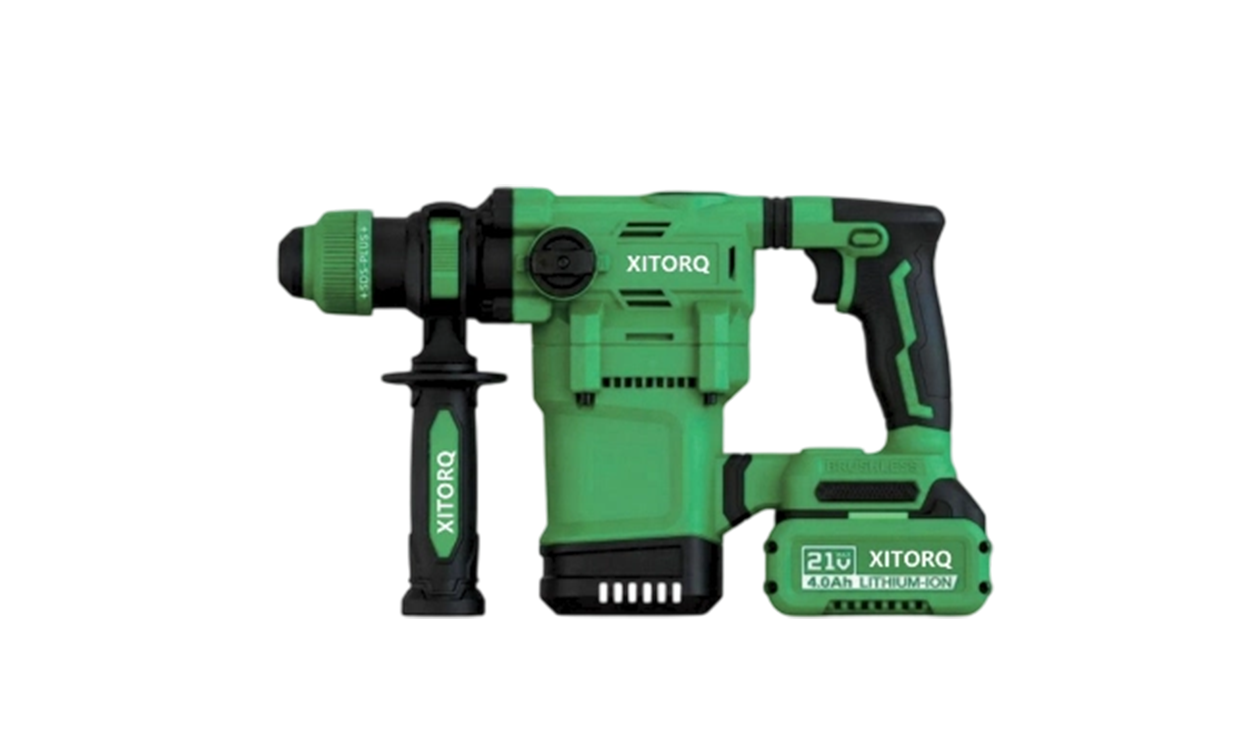
Dieser bürstenlose 21-V-Lithium-Ionen-Bohrhammer ist ein Industriewerkzeug zum Bohren und Meißeln in Beton, Stein und anderen harten Materialien. ...
See Details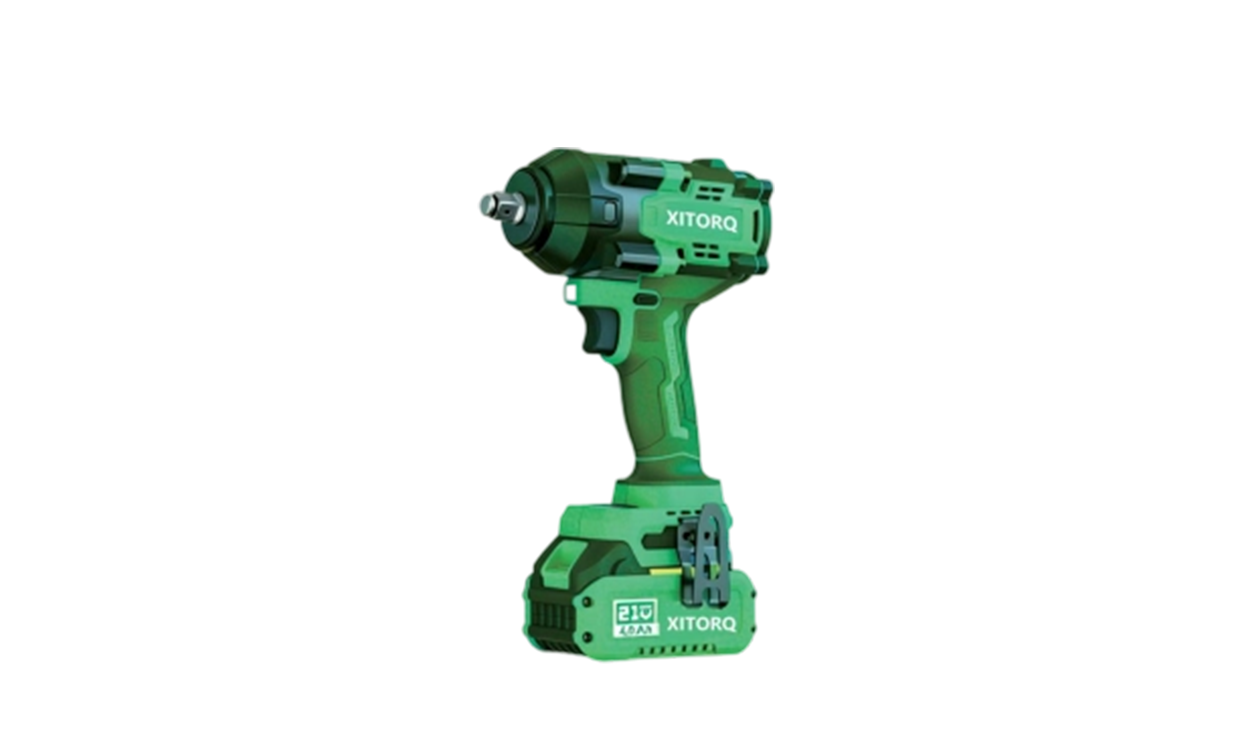
Der bürstenlose 21-V-Lithium-Ionen-Schlagschrauber XJ.570 ist ein leichtes Werkzeug in Industriequalität der Marke Xiaojia. Ausgestattet mit ein...
See Details
Der bürstenlose 21-V-Lithium-Ionen-Schlagschrauber XJ.580 ist ein mittelschweres Industriewerkzeug der Marke Xiaojia. Ausgestattet mit einem ver...
See Details
Der bürstenlose 21-V-Lithium-Ionen-Schlagschrauber XJ.533 ist ein batteriebetriebenes 21-V-Akku-Werkzeug der Marke Xiaojia, das die längere Laufzei...
See Details
Der bürstenlose 21-V-Lithium-Ionen-Bohrhammer/Schrauber XJ.608 ist ein vielseitiger Akku-Bohrschrauber in Industriequalität der Marke Xiaojia. A...
See Details
Der bürstenlose 21-V-Lithium-Ionen-Bohrhammer/Schrauber XJ.617 ist ein robuster Multifunktionsbohrer der Marke Xiaojia. Ausgestattet mit einem verb...
See Details
Der hochmagnetische bürstenlose 21-V-Lithium-Ionen-Winkelschleifer XJ.918 ist ein leistungsstarker Schleifer in Industriequalität der Marke Xiaojia...
See Details
Urheberrecht© by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers